-

+86-13404286222
-


สอบถามตอนนี้
+86-13404286222
สอบถามตอนนี้
คำตอบไม่ใช่เส้นทางเดียวที่เหมาะกับทุกคน สำหรับอุปกรณ์ที่ใช้งานหนัก ชิ้นส่วนปลอมแปลงจะให้อัตราส่วนความแข็งแรงต่อต้นทุนที่ดีที่สุดสำหรับส่วนประกอบที่ล้าในรอบสูงและรับแรงกระแทก ชิ้นส่วนหล่อจะชนะเมื่อรูปทรงมีความซับซ้อนหรือสามารถตัดจำหน่ายต้นทุนเครื่องมือได้ในปริมาณที่เพียงพอ การผลิตแบบเชื่อมกลายเป็นทางเลือกเดียวที่ประหยัดสำหรับการประกอบขนาดใหญ่และชิ้นส่วนที่ต้องบำรุงรักษาในปริมาณน้อย เกณฑ์การคัดเลือกไม่ใช่เพียงวัสดุเพียงอย่างเดียว แต่เป็นการผสมผสานระหว่างรูปทรง สเปกตรัมของโหลด และขนาดชุดงาน
อัตราส่วนความแข็งแกร่งต่อต้นทุนในบริบทนี้หมายถึงสมรรถนะทางกลการทำงานที่ได้รับต่อหน่วยของต้นทุนการผลิตทั้งหมด ซึ่งรวมถึงวัสดุ เครื่องมือ การตัดเฉือน การตรวจสอบ และการขนส่ง
การเปรียบเทียบพื้นที่ผลิตเริ่มต้นด้วยตัวเลขสามตัว ได้แก่ ความทนทานต่อความล้า ต้นทุนชิ้นส่วน และความเป็นอิสระในการออกแบบ ไม่มีเส้นทางใดที่จะชนะทั้งสามเส้นทาง การตีลีดที่มีความแข็งแรงเมื่อยล้า แต่มีต้นทุนเครื่องมือและการตัดเฉือนสูงกว่า การหล่อให้อิสระทางเรขาคณิตที่กว้างที่สุดและราคาชิ้นต่ำที่สุดตามปริมาณ แต่ความทนทานต่อความล้ามักจะต่ำกว่า การเชื่อมอยู่ระหว่างนั้น สามารถสร้างชิ้นส่วนที่มีขนาดใหญ่เกินไปสำหรับการตีหรือการหล่อครั้งเดียวได้ แต่ทำให้เกิดโซนการเชื่อมที่สามารถจำกัดอายุการใช้งานได้
| คุณสมบัติ | ปลอมแปลง | นักแสดง | งานเชื่อม |
| ความแข็งแรงเมื่อยล้าสัมพัทธ์ | สูง | พื้นฐาน | ปานกลาง |
| ต้นทุนส่วนสัมพันธ์ | สูงest | ต่ำสุด | ปานกลาง |
| เซตสุดคุ้ม | 10-100 ชิ้น | 500 ชิ้น | 1-10 ชิ้น |
| ผลผลิตวัสดุ | 60-75% | 85-90% | 80-85% |
ตารางเป็นจุดเริ่มต้น การตัดสินใจที่แท้จริงจะเกี่ยวข้องกับสเปกตรัมโหลดและขนาดแบทช์เสมอ สามารถหลอมตัวเรือนแบบหล่อขนาด 5 ตันได้ แต่ต้นทุนเครื่องมือจะไร้สาระ เว้นแต่ว่าปริมาณจะสูงมาก นั่นคือเหตุผลที่ประเมินอัตราส่วนความแข็งแรงต่อต้นทุนต่อชิ้นส่วน ไม่ใช่ต่อวัสดุ
สำหรับตัวป้องกันการระเบิดของแหล่งน้ำมัน ซึ่งเป็นโครงสร้างที่คำนึงถึงความปลอดภัยพร้อมการกักเก็บแรงดันสูง มักจะระบุตัวตัวปลอมแม้ว่าตัวแบบหล่อจะมีราคาถูกกว่าก็ตาม ความเสี่ยงต่อข้อบกพร่องโดยธรรมชาติของการหล่อ โดยเฉพาะช่องว่างขนาดเล็กที่สามารถเติบโตได้ภายใต้แรงกดดัน ทำให้การตีขึ้นรูปเป็นเส้นทางที่ต้องการสำหรับอุปกรณ์ที่มีแรงดัน
การตีขึ้นรูปเป็นเส้นทางที่ประหยัดที่สุดเมื่อชิ้นส่วนต้องทนต่อการรับน้ำหนักซ้ำๆ การรับแรงกระแทก หรือความเครียดจากการโค้งงอสูง กระบวนการตีขึ้นรูปแบบปิดจะจัดแนวการไหลของเกรนกับโครงร่างของชิ้นส่วน ทำให้เกิดขีดจำกัดความล้าที่สูงกว่าโลหะผสมชนิดเดียวกันในรูปแบบการหล่อ
สำหรับเฟืองเหล็ก 40CrNiMo ประสบการณ์ในอุตสาหกรรมมักแสดงขีดจำกัดความล้าที่ 560-600 MPa ในสภาพหลอมและระบายความร้อนด้วยอากาศ เปรียบเทียบกับ 430-470 MPa สำหรับโลหะผสมชนิดเดียวกันเมื่อหล่อและผ่านกรรมวิธีทางความร้อน การปรับปรุง 25-30% นั้นทำให้ต้นทุนเครื่องมือเหมาะสมเมื่อชิ้นส่วนผ่านรอบการโหลดหลายล้านรอบ
ตระกูลวัสดุมีความสำคัญพอๆ กับกระบวนการ ดูเพล็กซ์สแตนเลส 2205 และโลหะผสมนิกเกิล เช่น Inconel 718 มักถูกหล่อขึ้นเพื่อการผสมผสานระหว่างความแข็งแรงและความต้านทานการกัดกร่อนในการใช้งานทางทะเลและปิโตรเคมี
 บริการตีและหล่อชิ้นส่วนโลหะที่ซับซ้อน ทางเลือกระหว่างการตีและการหล่อขึ้นอยู่กับความซับซ้อนและปริมาณของชิ้นส่วน การตีขึ้นรูปให้ความแข็งแรงและการไหลของเกรน ในขณะที่การหล่อทำให้ได้รูปทรงที่ใกล้เคียงตาข่ายและมีโพรงภายใน ซึ่งช่วยลดต้นทุนการตัดเฉือนและเครื่องมือ ดูผลิตภัณฑ์ →
การหล่อเป็นผู้นำด้านความแข็งแกร่งต่อต้นทุนเมื่อรูปทรงของชิ้นส่วนมีความซับซ้อน จำเป็นต้องมีโพรงภายใน หรือปริมาณการผลิตทำให้สามารถตัดจำหน่ายเครื่องมือได้ ความสามารถในการสร้างรูปร่างที่ใกล้เคียงสุทธิเป็นตัวขับเคลื่อนต้นทุนที่ใหญ่ที่สุดเพียงตัวเดียว
ตัวอย่างเช่น ตัวเรือนกระบอกสูบคอมเพรสเซอร์ขนาดใหญ่ มักจะถูกหล่อเกือบทุกครั้ง เนื่องจากไม่มีกระบวนการตีขึ้นรูปใดที่สามารถสร้างช่องภายในและซี่โครงได้โดยไม่ต้องตัดเฉือนที่กว้างขวาง การหล่อที่เริ่มต้นด้วยการใช้วัสดุ 85-90% ช่วยลดปริมาณการตัดเฉือนล่วงหน้าได้มากถึง 40% เมื่อเทียบกับการตีขึ้นรูปแข็ง
ส่วนประกอบหล่อต้องมีระเบียบวินัยในการทดสอบแบบไม่ทำลาย ความพรุนของการหดตัว ช่องว่างของก๊าซ และการแยกส่วนต้องได้รับการควบคุมโดยการออกแบบประตูรั้ว และตรวจสอบด้วยการตรวจสอบอนุภาคแม่เหล็กหรืออัลตราโซนิก ความแข็งแรงของชิ้นส่วนหล่อนั้นดีพอๆ กับคุณภาพของการหล่อเท่านั้น
 นักแสดงing of Compressor Housings for Heavy-Duty Applications ตัวเรือนคอมเพรสเซอร์ขนาดใหญ่ต้องการการหล่อที่แข็งแกร่งซึ่งสามารถทนต่อโหลดสูงได้ กระบวนการขั้นสูงทำให้มั่นใจได้ถึงความเสถียรของโครงสร้างและความปลอดภัย ทำให้เหมาะสำหรับภาคอุตสาหกรรมต่างๆ ดูผลิตภัณฑ์ →
การเชื่อมกลายเป็นแนวทางการต่อต้นทุนที่ดีที่สุด เมื่อชิ้นส่วนมีขนาดใหญ่เกินไปหรือซับซ้อนเกินกว่าจะหลอมหรือหล่อเป็นชิ้นเดียว หรือเมื่อขนาดชุดเล็กเกินกว่าจะกำหนดเครื่องมือได้ สำหรับการซ่อมลูกกลิ้งบดขนาด 10 ตันเพียงครั้งเดียว การเชื่อมทำได้สำเร็จด้วยวิธีอื่นทั้งหมด
การผลิตแบบเชื่อมช่วยให้สามารถรวมวัสดุที่แตกต่างกันได้ เช่น เหล็กฐานโลหะผสมต่ำที่มีการหุ้มชั้นนอกที่ทนทานต่อการสึกหรอ หรือดุมหล่อที่ต่อเข้ากับแผ่นรีด อย่างไรก็ตาม บริเวณรอยเชื่อมเป็นจุดอ่อนที่สุด การเชื่อมชนที่ผ่านการรับรองอย่างเหมาะสมในเหล็กโครงสร้างโดยทั่วไปจะให้ความแข็งแรงของวัสดุฐาน 80-90% ดังนั้นการออกแบบจึงต้องคำนึงถึงเรื่องนี้ด้วย
สำหรับอุปกรณ์ที่ใช้งานหนัก ชิ้นส่วนที่เชื่อมมักจะคลายความเค้นก่อนการตัดเฉือนขั้นสุดท้าย นี่เป็นขั้นตอนการผลิตที่สำคัญที่ Jiangyin Huanming Machinery Co., Ltd. ซึ่งใช้การกลึง การคว้าน และการเจียรอย่างแม่นยำ เพื่อให้ได้พิกัดความเผื่อขั้นสุดท้ายที่ 8 ไมครอน หลังจากที่ขจัดความผิดเพี้ยนที่เกิดจากการเชื่อมแล้ว
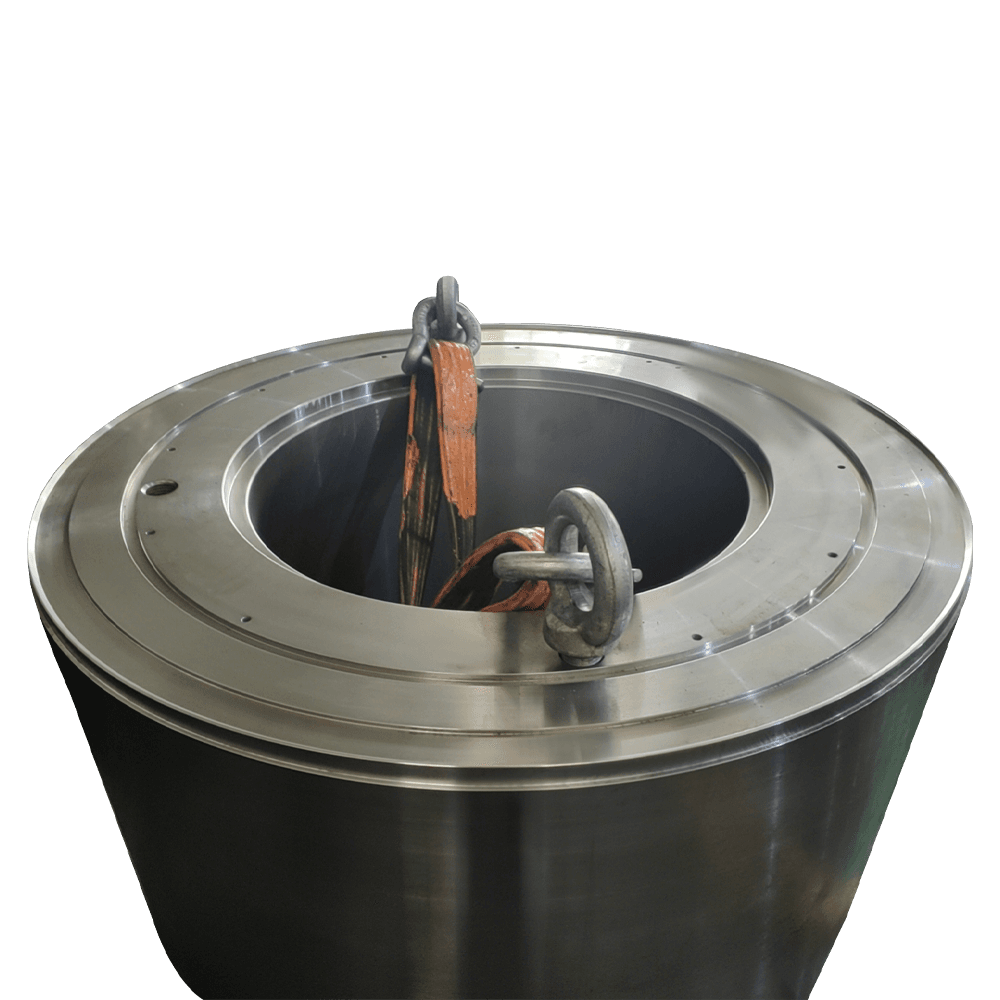 สูง-Speed Transmission Gears for Precision Power Transmission เกียร์เหล่านี้ทำจากโลหะผสมที่มีความแข็งแรงสูงและผ่านเครื่องจักรอย่างแม่นยำเพื่อลดเสียงรบกวนและการสั่นสะเทือน ช่วยให้มั่นใจได้ถึงการถ่ายโอนพลังงานที่มีประสิทธิภาพในเครื่องจักรการบินและอวกาศ ยานยนต์ และการก่อสร้าง ดูผลิตภัณฑ์ →
หากต้องการตัดสินใจอย่างรวดเร็วและปกป้องในส่วนของคุณเอง ให้ปฏิบัติตามกรอบการทำงานสี่ขั้นตอนนี้ ซึ่งถูกนำมาใช้ในการตรวจสอบการจัดหาที่ Jiangyin Huanming Machinery สำหรับส่วนประกอบทางโลหะวิทยา น้ำมันและก๊าซ และพลังงานลม
สำหรับเกียร์ส่งความเร็วสูงที่มีพิกัด 20,000 นิวตันเมตรและมีความต้องการ 40 ชิ้นต่อปี การตีขึ้นรูปแบบปิดถือว่าสมเหตุสมผล สำหรับตัวปั๊มแบบหล่อที่มีทางเดินภายในที่ซับซ้อนและการสั่งซื้อ 1,000 ชิ้น การหล่อถือเป็นผู้ชนะที่ชัดเจน สำหรับหน้าแปลนเพลาหลักของพลังงานลมที่มีเส้นผ่านศูนย์กลางเกิน 2 เมตรและปริมาณ 5 การเชื่อมจากแผ่นรีดเป็นเพียงเส้นทางที่เหมาะสมเท่านั้น
กระบวนการตัดสินใจฉบับสมบูรณ์ได้รับการบันทึกไว้ในบทความทางเทคนิคของเราที่ การตีและการหล่อชิ้นส่วน . สำหรับการวาดชิ้นส่วนเฉพาะ วิธีที่เร็วที่สุดคือ ติดต่อทีมวิศวกรของพวกเขา พร้อมกรณีโหลดและปริมาณเป้าหมาย
ไม่มีเส้นทางใดดีที่สุด ชิ้นส่วนปลอมแปลงจะช่วยลดความล้าในรอบสูงและการรับแรงกระแทก ชิ้นส่วนหล่อชนะด้วยรูปทรงที่ซับซ้อนและมีปริมาณสูง ชิ้นส่วนเชื่อมเหมาะสำหรับการใช้งานขนาดใหญ่และมีปริมาณน้อย การตัดสินใจจะขึ้นอยู่กับรูปทรง สเปกตรัมโหลด และขนาดชุดงาน
เฉพาะในกรณีที่ชิ้นส่วนไม่เน้นความเมื่อยล้า การหล่อสามารถลดต้นทุนได้ 20-40% สำหรับรูปร่างที่ซับซ้อน แต่ขีดจำกัดความล้าอาจลดลง 25-30% สำหรับชิ้นส่วนที่หมุนได้ซึ่งมีความสำคัญด้านความปลอดภัย การเปลี่ยนเส้นทางจำเป็นต้องผ่านการรับรองใหม่ทั้งหมด
การเชื่อมคุณภาพสูงในเหล็กกล้าโลหะผสมต่ำโดยทั่วไปจะมีความแข็งแรงของโลหะฐานถึง 80-90% การตีเหล็กชนิดเดียวกันนั้นมีลักษณะไอโซโทรปิกและแข็งแกร่งกว่าในทิศทางของการไหลของเกรน การเชื่อมนั้นเพียงพอสำหรับการโหลดแบบคงที่และความถี่ต่ำ แต่ต้องมีการวิเคราะห์ความล้าสำหรับการโหลดแบบวน
ปัจจัยที่สำคัญที่สุดประการเดียวคือขนาดแบทช์ เนื่องจากต้นทุนเครื่องมือจะต้องตัดจำหน่าย แม่พิมพ์ตีขึ้นรูปมีราคาสูงกว่ารูปแบบการหล่อถึงสิบเท่า การผลิตแบบเชื่อมไม่จำเป็นต้องใช้เครื่องมือ แต่ต้องมีการบรรเทาความเครียดและการตรวจสอบอย่างระมัดระวัง
 หมายเลข 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu Province, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © บริษัท JIANGYIN HUANMING MACHINERY CO. , Ltd. All Rights Reserved.ผู้ผลิตการประมวลผลเชิงกลส่วนประกอบขนาดใหญ่ที่กำหนดเอง